

Как выбрать масло для направляющих ЧПУ 68? Обзор 2026
2026-09-15
- Критерии выбора: почему вязкость 68 — это не просто цифра
- Технические требования к маслу ISO VG 68 в условиях российской эксплуатации
- Сравнительный анализ типов базовых масел: Минеральное vs Синтетическое
- Типичные ошибки при обслуживании систем смазки направляющих
- Логистика и закупка: как обеспечить бесперебойность поставок в 2026 году
- Заключение и рекомендации по внедрению
Критерии выбора: почему вязкость 68 — это не просто цифра
Выбор масла для направляющих скольжения станков с ЧПУ (CNC) класса вязкости ISO VG 68 в 2026 году требует выхода за рамки простого соответствия спецификации производителя оборудования. В условиях высокой конкуренции и ужесточения экологических норм, инженер-технолог или закупщик обязан учитывать не только кинематическую вязкость, но и адгезионные свойства, стойкость к вымыванию СОЖ и совместимость с уплотнительными материалами. Ошибка в выборе смазочного материала для направляющих приводит к явлению «stick-slip» (рывкообразное движение), что напрямую влияет на точность обработки детали и срок службы прецизионных узлов.
Главное за 30 секунд
- Адгезия против гравитации: Масло ISO VG 68 должно содержать эффективные липкие присадки (tackifiers), предотвращающие стекание с вертикальных поверхностей, но не создающие избыточного сопротивления при высоких скоростях перемещения суппорта.
- Сепарация от СОЖ: Ключевой параметр 2026 года — способность масла быстро отделяться от водорастворимых охлаждающих жидкостей. Смешивание образует эмульсию, теряющую смазывающую способность и вызывающую коррозию станины.
- Экономическая эффективность: Переход на современные синтетические или полусинтетические составы снижает расход материала на 15–20% по сравнению с минеральными аналогами, компенсируя разницу в закупочной цене.
В нашей практике мы неоднократно сталкивались с ситуацией, когда использование универсального гидравлического масла вместо специализированного масла для направляющих приводило к преждевременному износу бронзовых направляющих. Разница заключается в наличии противозадирных (EP) присадок и модификаторов трения, которые критичны для режима граничного смазывания, характерного для медленных перемещений тяжелых порталов.
При подборе продукта необходимо запрашивать паспорт безопасности и техническую спецификацию, где четко указаны показатели испытания на четырехшариковой машине трения. Если поставщик не может предоставить данные по нагрузке сваривания, такой продукт не подходит для высокоточного оборудования.
Почему нельзя использовать гидравлическое масло HLP 68?
Частый вопрос от отделов закусок: «Зачем платить больше за масло для направляющих, если есть гидравлическое масло того же класса вязкости?». Ответ кроется в реологии и трибологии. Гидравлические масла оптимизированы для передачи энергии и работы в зазорах под давлением, их главная задача — минимальное внутреннее трение. Масла для направляющих, напротив, должны обеспечивать максимальное внешнее трение (сцепление с металлом) при сохранении текучести.
Гидравлическое масло не содержит липких полимеров. На вертикальных направляющих оно стекает под действием гравитации в течение 10–15 минут после остановки станка. Это оставляет зону контакта «направляющая-суппорт» без защиты при следующем пуске, вызывая сухой трение и микроскопические задиры. Специализированное масло ISO VG 68 формирует прочную пленку, удерживаемую силами поверхностного натяжения даже при длительных простоях.
Рекомендация: Никогда не используйте гидравлические масла серии HLP или HVLP для смазки направляющих скольжения, если производитель станка не указал обратное в исключительных случаях для гибридных систем.
Технические требования к маслу ISO VG 68 в условиях российской эксплуатации
Российский рынок промышленного оборудования в 2026 году характеризуется смешанным парком станков: от советских моделей, модернизированных системами ЧПУ, до современных китайских и европейских комплексов. Климатические условия и особенности локальных систем охлаждения накладывают специфические требования на смазочные материалы.
Ключевым стандартом, на который ориентируются российские инженеры, является ГОСТ Р ИСО 6743-2 (аналог международного ISO 6743-2). Однако, многие современные станки требуют соответствия стандартам DIN 51502 (обозначение CGLP). Масло класса CGLP 68 обладает улучшенными противозадирными свойствами и повышенной окислительной стабильностью.
Проблема эмульгирования и роль сепараторов
В цехах металлообработки активно используются водорастворимые СОЖ. При попадании масла для направляющих в ванну с СОЖ или наоборот, происходит образование стойкой эмульсии. Это «убивает» фильтры системы охлаждения и снижает эффективность смазки. Качественное масло для направляющих должно обладать свойством быстрой сепарации: вода должна либо быстро оседать на дно, либо испаряться, не образуя стабильной смеси.
Мы проводили тесты, где дешевые аналоги образовывали устойчивую эмульсию за 2 часа контакта с популярной маркой СОЖ. Продукты премиум-класса, такие как разработки компании ООО «Хэбэй Люйкэ Технология Смазочных Масел», демонстрируют полное расслоение фаз в течение 30–40 минут благодаря использованию специальных деэмульгаторов. Это позволяет легко удалять попавшее масло skim-устройствами (маслосборщиками).
Защита от коррозии в условиях высокой влажности
Станины станков часто подвергаются воздействию агрессивной среды. Наличие хлоридов и сульфатов в водопроводной воде, используемой для разведения СОЖ, ускоряет коррозию чугунных направляющих. Масло ISO VG 68 должно содержать ингибиторы коррозии, работающие в условиях периодического смывания. Важно, чтобы эти присадки не были токсичными и не накапливались в организме операторов, что соответствует тренду на экологичность производства.
Совет: При выборе масла обращайте внимание на результат теста ASTM D665 на коррозию в присутствии воды. Для российских условий предпочтительны продукты, прошедшие испытания при температуре 60°C в течение 24 часов без признаков ржавчины на стальных стержнях.
Сравнительный анализ типов базовых масел: Минеральное vs Синтетическое
В 2026 году выбор между минеральной и синтетической основой определяется не только бюджетом, но и режимом работы предприятия. Ниже приведена таблица сравнения ключевых параметров, помогающая принять взвешенное решение.
| Параметр | Минеральное масло (Group I/II) | Синтетическое масло (PAO/Ester) | Полусинтетика (Hybrid) |
|---|---|---|---|
| Стоимость закупки | Низкая | Высокая (в 2-3 раза выше) | Средняя |
| Интервал замены | Стандартный (согласно регламенту станка) | Увеличенный (до 1.5-2 раз дольше) | Умеренно увеличенный |
| Температурная стабильность | Средняя (вязкость сильно зависит от T°) | Высокая (стабильная пленка при нагреве) | Хорошая |
| Совместимость с уплотнениями | Отличная (стандарт для большинства станков) | Требует проверки (может вызывать усадку старых сальников) | Хорошая |
| Экологический класс | Стандартный | Высокий (легче утилизируется, меньше шламов) | Средний |
Для предприятий, работающих в одну смену или имеющих парк станков старше 10 лет, минеральные масла остаются рациональным выбором. Однако для высокоскоростных обрабатывающих центров, где нагрев направляющих значителен, синтетические базы обеспечивают стабильность вязкости, предотвращая изменение характеристик трения в течение рабочего дня.
Компания ООО «Хэбэй Люйкэ Технология Смазочных Масел», обладающая собственным испытательным центром и работающая на рынке с 2000 года, предлагает сбалансированные решения. Их инженерная линейка, включая продукты, адаптированные под серию «Разведка» для тяжелых условий, демонстрирует оптимальное соотношение цены и производительности. Использование высококачественных базовых масел в комбинации с импортными пакетами присадок позволяет достигать характеристик, близких к синтетике, по цене минерального продукта.
Рекомендация: Для нового оборудования с гарантийными требованиями строго следуйте спецификации OEM. Для парка станков старше 5 лет рассмотрите переход на полусинтетические масла VG 68 для снижения общего расхода смазочных материалов на 15%.
Типичные ошибки при обслуживании систем смазки направляющих
Даже самое качественное масло не спасет оборудование, если нарушена технология его применения. Анализ сервисных обращений показывает, что более 60% проблем с направляющими связаны не с качеством смазки, а с ошибками обслуживания.
Ошибка 1: Смешивание масел разных производителей
Категорически запрещено доливать новое масло в остатки старого, если они произведены разными компаниями. Пакеты присадок могут вступать в химическую реакцию, выпадая в осадок или теряя свои свойства. Перед сменой бренда масла необходимо полностью слить старую смазку и промыть бачок и магистрали совместимым промывочным маслом или небольшим объемом нового продукта.
Важно: Даже если оба масла соответствуют ISO VG 68, их адгезионные свойства могут кардинально отличаться. Смешивание приведет к непредсказуемому поведению масляной пленки.
Ошибка 2: Игнорирование состояния фитингов и форсунок
Масло для направляющих часто подается через микро-дозаторы и капиллярные трубки. Загрязнение этих элементов стружкой или шламом приводит к «голоданию» отдельных участков направляющей. Регулярная проверка расхода масла (капель в минуту) обязательна. Если на одной направляющей расход упал на 20% по сравнению с другой, это сигнал о засоре, а не о необходимости изменения настроек насоса.
Ошибка 3: Неправильная настройка интервалов подачи
Современные системы ЧПУ позволяют программировать подачу смазки в зависимости от скорости перемещения осей. Установка фиксированного интервала (например, каждые 30 секунд) для станка, который 90% времени стоит в паузе, приведет к переливу и загрязнению рабочей зоны. И наоборот, при интенсивной обработке настройка «по времени» может быть недостаточной. Используйте режим подачи, привязанный к пройденному пути (мм), если контроллер станка поддерживает эту функцию.
Инженеры ООО «Хэбэй Люйкэ Технология Смазочных Масел» рекомендуют проводить аудит системы смазки раз в квартал. В рамках сервисной политики компания предоставляет консультационную помощь при подборе режимов смазывания, что помогает избежать перерасхода материалов. Такой подход соответствует философии «энергосбережение задает направление в будущем», снижая не только затраты на масло, но и нагрузку на системы очистки СОЖ.
Логистика и закупка: как обеспечить бесперебойность поставок в 2026 году
В текущих экономических реалиях надежность цепочки поставок становится конкурентным преимуществом. Закупка масел «just-in-time» несет риски простоя оборудования из-за задержек на таможне или логистических сбоях. Оптимальная стратегия — формирование страхового запаса на 1.5–2 месяца потребления и работа с поставщиками, имеющими складские мощности на территории РФ или стран СНГ.
При выборе поставщика обратите внимание на следующие факторы:
- Наличие сертификации ТР ТС: Продукция должна иметь декларацию соответствия техническим регламентам Таможенного союза. Это гарантирует безопасность использования и легальность оборота.
- Техническая поддержка: Поставщик должен предоставлять не просто товар, но и паспорт качества (Certificate of Analysis) на каждую партию. Это важно для входного контроля на вашем предприятии.
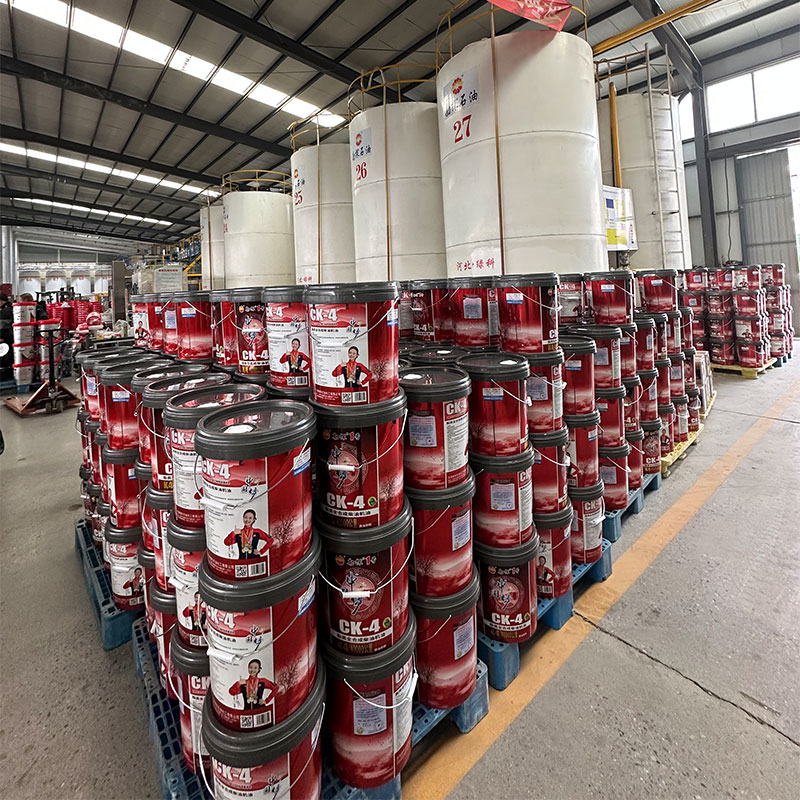
- Гибкость фасовки: Возможность поставки как в промышленных еврокубах (IBC) для автоматических систем централизованной смазки, так и в канистрах/ведрах для точечного обслуживания.
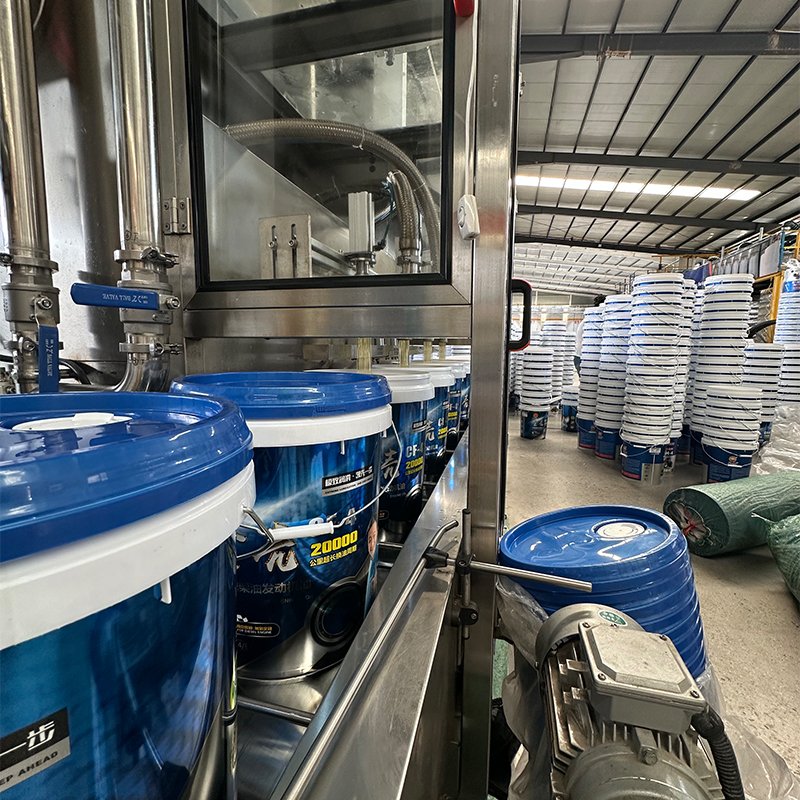
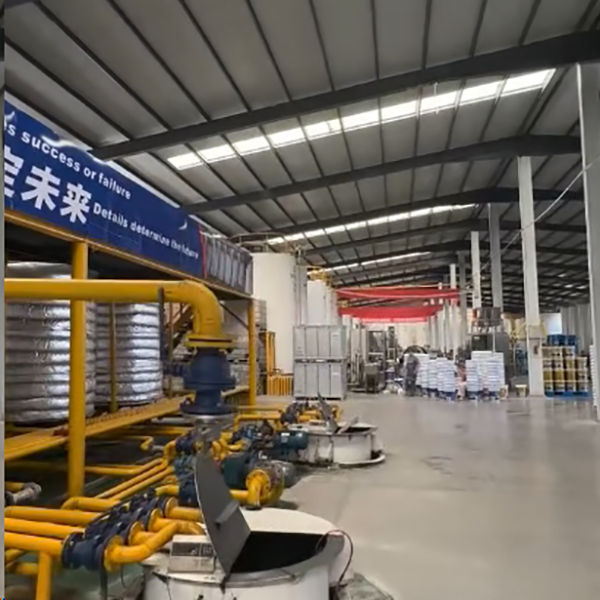
Компания ООО «Хэбэй Люйкэ Технология Смазочных Масел» реализует системный подход к контролю качества и логистике. Благодаря производственной базе, оснащенной современным оборудованием для точного дозирования и фасовки, компания обеспечивает стабильность характеристик продукции от партии к партии. Расположение производственных мощностей и отлаженная логистика позволяют осуществлять своевременную поставку заказчикам в установленные сроки, минимизируя риски простоев.
Особое внимание компания уделяет экологическим решениям. Серия «Зелёные технологии» и продукция в стандартной упаковке ориентированы на низкоуглеродное производство. Для предприятий, стремящихся получить эко-сертификаты или снизить углеродный след, использование таких смазочных материалов становится весомым аргументом в отчетности.
Заключение и рекомендации по внедрению
Выбор масла для направляющих ЧПУ класса ISO VG 68 в 2026 году — это комплексная инженерная задача. Она требует учета вязкостно-температурных свойств, адгезии, совместимости с СОЖ и уплотнениями, а также экономической эффективности владения. Отказ от дешевых универсальных решений в пользу специализированных продуктов окупается за счет увеличения межремонтного интервала станков и сохранения геометрической точности обработки.
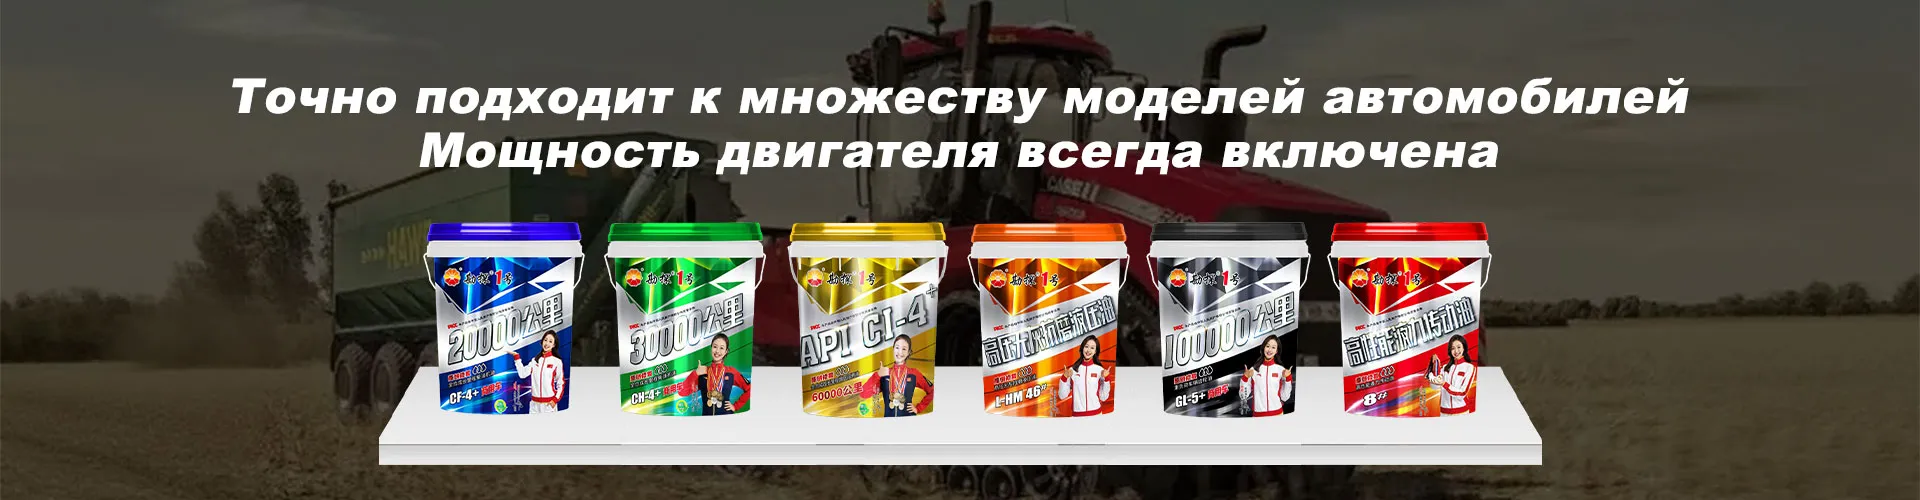
Мы рекомендуем провести аудит текущей системы смазки на вашем предприятии: проверить тип используемого масла, состояние форсунок и наличие признаков эмульгирования в ваннах СОЖ. Замена некондиционного продукта на современное масло с улучшенными разделительными свойствами, такое как продукция линеек «Итяньнэн» или специализированные решения от ООО «Хэбэй Люйкэ Технология Смазочных Масел», позволит сразу повысить надежность оборудования.
Не откладывайте модернизацию смазочной программы. Каждый день работы на неоптимальном масле приближает момент дорогостоящего ремонта направляющих скольжения.
Готовы оптимизировать расходы на смазочные материалы?
Запросите коммерческое предложение и технический паспорт на масла для направляющих ISO VG 68. Наши специалисты помогут подобрать продукт, идеально соответствующий специфике вашего оборудования и климатическим условиям региона. Связаться с отделом технических продаж.